Varför utvikt längd inte är summan av benen
Ta en enkel vinkel med ytterbenen 60 och 40 mm. Ämnet är inte 100 mm. I bockzonen sträcks ytterlagret medan innerlagret trycks ihop, och någonstans däremellan finns ett skikt som behåller sin längd. Det skiktet kallas neutrala fibern, och det är dess längd genom bocken som ska in i ämnesmåttet, inte de skarpa hörnens teoretiska mått.
Hela problemet reduceras därmed till en fråga: var ligger neutrala fibern? Svaret uttrycks som K-faktorn. Ligger fibern mitt i plåten är K = 0,5. Vid skarpa bockar förskjuts den inåt mot innerradien och K sjunker. Neutralradien blir alltså r + K × t, där r är innerradien och t är tjockleken.
Begreppen i korthet
- Utvikt längd
- Måttet på den plana ämnesbiten innan bockning, alltså det som ska skäras ut ur plåten.
- Neutrala fibern
- Det skikt i plåten som varken sträcks eller trycks ihop under bockningen. Det är dess längd som bevaras.
- K-faktor
- Var neutrala fibern ligger, uttryckt som andel av tjockleken räknat från innerradien: neutralradien är r + K × t.
- Bocktillägg
- Neutrala fiberns båglängd genom själva bocken. Kallas bend allowance, BA, i engelskspråkiga system.
- Bockavdrag
- Det som dras bort när man räknar från yttermått: skillnaden mellan de två ytterhörnstilläggen och bocktillägget. Bend deduction, BD.
- r/t-kvoten
- Innerradien delat med plåttjockleken. Det är det enda talet DIN 6935 behöver för att ge K-faktorn.
Vad DIN 6935 faktiskt säger
DIN 6935 är en tysk industristandard för kallbockning av plåt. Den är inte svensk, men den är den standard svenska plåtföretag i praktiken räknar efter, och den definierar hur bockavdraget ska härledas i stället för att lämna det till en tumregel per företag. Standarden innehåller även minsta bockradier per materialgrupp, så kontrollera alltid aktuell utgåva innan ni låser en tabell i ett system.
Kärnan är att korrektionsfaktorn beror på en enda kvot, innerradien delat med tjockleken:
Notera att detta k inte är den K-faktor som skrivs in i ett CAD-system. Standarden placerar neutrala fibern vid r + (k / 2) × t. I den form de flesta system använder, r + K × t, gäller därför K = k / 2. Det ger ett K mellan cirka 0,30 och 0,50, vilket är det intervall som stämmer med hur plåt faktiskt beter sig.
Standardens k är ungefär dubbelt så stort som CAD-systemets K-faktor. Blandas de ihop blir ämnet för långt, varje bock.
K-faktorn för olika r/t
Tabellen visar båda talen bredvid varandra, så att det syns vilket som hör hemma var. Kolumnen längst till höger är den som ska in i formeln r + K × t.
| r / t | k enligt DIN | K = k / 2 | Kommentar |
|---|---|---|---|
| 0,25 | 0,349 | 0,300 | Golvet slår till, formeln extrapolerar |
| 0,5 | 0,499 | 0,300 | Golvet slår till |
| 0,8 | 0,602 | 0,301 | Ungefär där golvet slutar binda |
| 1,0 | 0,650 | 0,325 | Skarp bock, neutrala fibern ligger inåt |
| 2,0 | 0,801 | 0,400 | |
| 3,0 | 0,889 | 0,444 | Nära den vanliga schablonen 0,44 |
| 4,0 | 0,951 | 0,476 | |
| 5,0 | 1,000 | 0,500 | Takvärde, neutrala fibern i mitten |
| 10,0 | 1,000 | 0,500 | Oförändrat över taket |
Tabellen scrollar i sidled på mobil.
Två saker är värda att notera. Vid r/t = 3 hamnar K på 0,444, alltså i praktiken den schablon på 0,44 som många system har som standardvärde. Schablonen är därför inte gripen ur luften, den motsvarar en bock med rimligt generös radie. Problemet är att samma 0,44 används även när radien är skarp, och där är den för hög.
Under ungefär r/t = 0,8 skulle formeln ge ett K under 0,30. Där extrapolerar den bortom vad som är meningsfullt, och i Glintify klamras värdet till 0,30 i stället för att fortsätta nedåt. Den gränsen är ett medvetet val, inte ett mätvärde, och en bock som ligger där bör granskas av en människa.
Räkneexempel: en 90-gradersbock steg för steg
Siffrorna nedan är valda för att visa räknesättet. Använd era egna radier, tjocklekar och uppmätta värden när ni räknar på skarpt.
Utgångsläge: plåt t = 3 mm, innerradie r = 3 mm, bockvinkel 90 grader, ytterbenen A = 60 mm och B = 40 mm.
Steg 1, kvoten. r / t = 3 / 3 = 1,0.
Steg 2, K-faktorn. k = 0,65 + 0,5 × log₁₀(1,0) = 0,65. Alltså K = 0,65 / 2 = 0,325.
Steg 3, neutralradien. r + K × t = 3 + 0,325 × 3 = 3,975 mm.
Steg 4, bocktillägget. Bågen är en fjärdedels varv: (π × 90 / 180) × 3,975 = 6,244 mm. Det är neutrala fiberns längd genom bocken.
Steg 5, ytterhörnets tillägg. För en 90-gradersbock är det (r + t) × tan(45°) = (3 + 3) × 1 = 6 mm per ben.
Steg 6, bockavdraget. 2 × 6 − 6,244 = 5,756 mm.
Steg 7, utvikt längd. 60 + 40 − 5,756 = 94,244 mm.
Kontrollräkning via benlängder ger samma svar: benen mätta till bockens tangentpunkter är 60 − 6 = 54 mm och 40 − 6 = 34 mm, vilket med bocktillägget blir 54 + 34 + 6,244 = 94,244 mm. De två vägarna måste stämma överens, och gör de inte det används olika K-faktorer någonstans i kedjan.
Vad förväxlingen kostar
Samma detalj, tre olika antaganden om K, allt annat lika:
| Antagande | K | Utvikt längd | Avvikelse per bock |
|---|---|---|---|
| DIN 6935, korrekt tolkad | 0,325 | 94,244 mm | referens |
| Generell schablon | 0,44 | 94,786 mm | +0,54 mm |
| Standardens k använd som K | 0,65 | 95,775 mm | +1,53 mm |
Tabellen scrollar i sidled på mobil.
En halv millimeter på en enda bock märks sällan. Men felen är systematiska och adderar sig: en kapsling med fyra likadana bockar hamnar drygt sex millimeter fel om standardens k används som K-faktor. Det är tillräckligt för att hål ska hamna utanför toleransen, för att flänsar inte ska mötas och för att ett helt ämne ska behöva skäras om.
Varför det här är en kalkylfråga, inte bara en produktionsfråga
Utvikt längd brukar behandlas som något beredningen löser precis före körning. Men ämnesmåttet är det första talet i hela kostnadskedjan, och tre kostnadsrader hänger direkt i det.
Materialet. Ämnets bruttoarea avgör hur många detaljer som får plats på plåten. Ett ämne som är några millimeter för långt kan innebära en detalj mindre per rad, vilket slår igenom på materialraden på precis det sätt vi går igenom i artikeln om nesting och materialutnyttjande.
Skärningen. Konturen som ska skäras är ämnets kontur, inte den bockade detaljens. Skärlängd och därmed skärtid räknas på den utvikta geometrin.
Bockningen. Antal bockar, deras längd och ordning styr verktygsbyten och ställtid. Hur de posterna byggs beskriver vi under bockning som operation.
Räknas utvikningen fel blir alltså tre rader fel samtidigt, och felet upptäcks först när ämnet ligger i maskinen. Då är offerten redan skickad.
Så ser det ut i Geometry Viewer
I Glintifys Geometry Viewer läses bockarna direkt ur STEP-filen. Varje bock får sin egen radie, vinkel och axel, och en bend-graph håller reda på hur panelerna hänger ihop så att detaljen kan vecklas ut i rätt ordning även när flänsarna sitter i flera led.
K-faktorn räknas per bock ur den bockens egen r/t-kvot, inte som ett gemensamt värde för hela detaljen. En detalj med både en skarp och en generös bock får därför två olika K, vilket är hela poängen med att härleda talet i stället för att sätta det. Panelen visar vilket intervall av K-faktorer detaljen landat på, så att det går att se om någon bock ligger nära golvet.
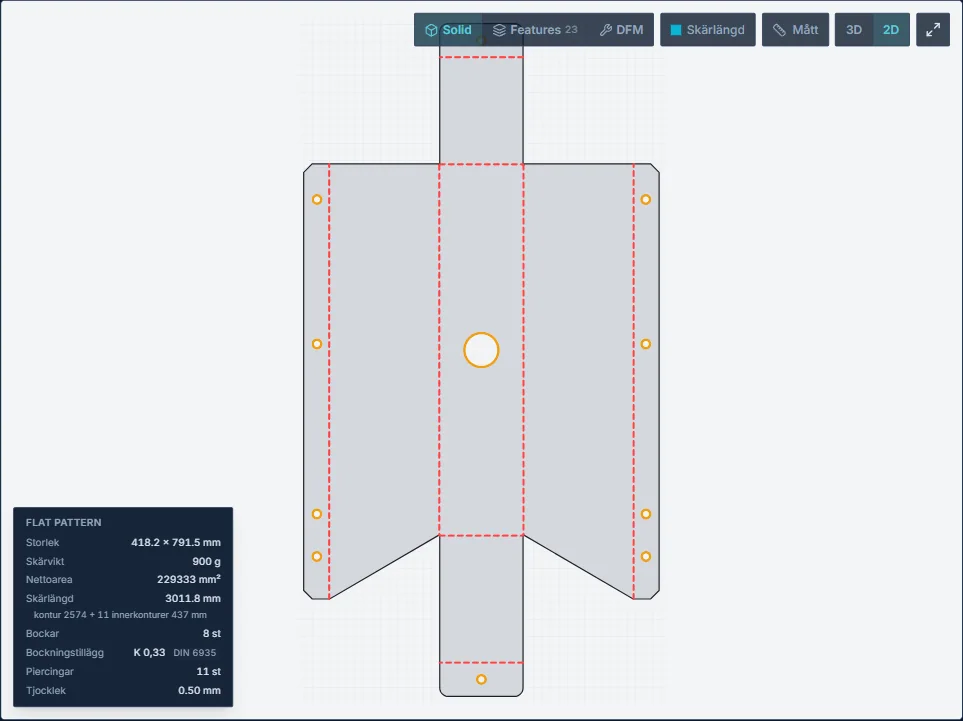
Lika viktigt är vad systemet gör när det inte är säkert. Vissa geometrier går inte att veckla ut entydigt: överlappande paneler, rullade partier, pressade drag som inte är rena bockar. De resultaten flaggas i stället för att presenteras som färdiga. Principen är densamma som i flat pattern och utvikning och i hur vi hanterar DFM-risker i bockad plåt: ett osäkert svar som är märkt som osäkert är användbart, ett osäkert svar som ser säkert ut är farligt.
När ritningen saknar K-faktor, eller när CAD har ett enda tal för hela detaljen, är nästa beslut vilket värde ni faktiskt ska räkna med. Det tar vi i K-faktor per bock: CAD, ritning och kalkyl.
Vad beräkningen inte kan ersätta
En härledd K-faktor ger ett ämnesmått som duger för kalkyl och i de allra flesta fall för produktion. Den ersätter inte en bockningstabell som är intrimmad mot en specifik maskin. Fyra saker ligger utanför vad geometrin kan svara på.
Verktyget bestämmer radien. Vid friböjning styrs innerradien av dynöppningen och materialet, inte av vad konstruktören ritade. Är den verkliga radien en annan än modellens är r/t en annan, och därmed K.
Återfjädring. Plåten fjädrar tillbaka efter bockning, olika mycket beroende på sträckgräns och charge. Det påverkar vinkeln, inte den utvikta längden, men det är en av anledningarna till att ett provbockat ämne alltid slår en beräkning.
Valsriktning. Att bocka längs eller tvärs valsriktningen ger olika beteende och kan i värsta fall spricka vid skarpa radier.
Tjockleken varierar. Nominell plåttjocklek och uppmätt tjocklek är inte samma sak. Eftersom hela beräkningen hänger i r/t flyttar en tjockleksavvikelse även K-faktorn.
Systemet räknar. Beredaren godkänner.
Fem frågor att ställa om er utvikning
- Vilken innerradie är utvikningen räknad på, den konstruktören ritade eller den ert verktyg faktiskt ger?
- Är plåttjockleken den nominella eller den uppmätta? r/t ändras med båda.
- Använder CAD-systemet och kalkylsystemet samma K-faktor för samma bock?
- Är K-faktorn en enda siffra för hela detaljen, eller räknas den per bock?
- Har någon jämfört den beräknade utvikta längden mot ett provbockat ämne i just det materialet?
Sammanfattning och nästa steg
Utvikt längd är inte en uppskattning. Den följer av var neutrala fibern ligger, och DIN 6935 ger den positionen ur en enda kvot. Det enda som krävs för att räkna rätt är att hålla isär standardens k från K-faktorn i formeln r + K × t, och att låta varje bock få sitt eget värde i stället för ett gemensamt.
Vill ni se hur en av era egna detaljer vecklas ut, med K-faktor per bock och de bockar som systemet flaggar som osäkra, kan ni boka en genomgång med en STEP-fil ni redan har i produktion.
Vanliga frågor
Vad är K-faktorn i plåtbockning?
K-faktorn beskriver var neutrala fibern ligger i plåten under bockning, uttryckt som en andel av tjockleken räknat från innerradien. Neutralradien är r + K × t. Ligger neutrala fibern mitt i plåten är K = 0,5. Vid skarpa bockar förskjuts den inåt mot innerradien och K blir mindre. K-faktorn är det som avgör hur lång den utvikta biten blir.
Hur räknar DIN 6935 fram K-faktorn?
DIN 6935 ger en korrektionsfaktor k ur r/t-kvoten: k = 0,65 + 0,5 × log₁₀(r/t), med k = 1 när r/t är 5 eller större. Neutrala fibern ligger då vid r + (k/2) × t. K-faktorn i formen r + K × t är alltså k delat med två, vilket ger ett värde mellan cirka 0,30 och 0,50.
Är DIN 6935:s k samma sak som K-faktorn i CAD-systemet?
Nej, och det är den vanligaste förväxlingen. Standardens k är ungefär dubbelt så stort som K-faktorn i formen r + K × t. Sätter man in k = 0,65 där K = 0,325 hör hemma blir bocktillägget för stort och den utvikta längden för lång, i storleksordningen någon millimeter per bock. På en detalj med flera bockar blir felet direkt mätbart.
Vad är skillnaden mellan bocktillägg och bockavdrag?
Bocktillägget är neutrala fiberns båglängd genom bocken och används när man räknar från benlängder mätta till bockens tangentpunkter. Bockavdraget används när man räknar från yttermått och är differensen mellan de två ytterhörnstilläggen och bocktillägget. De två vägarna ger samma utvikta längd, förutsatt att samma K-faktor används.
Kan man använda K = 0,44 för allt?
0,44 motsvarar ungefär r/t = 3 och är därför inte fel för en vanlig bock med generös radie. Men det är samma tal även när radien är skarp, och då är det för högt. Skillnaden syns sällan på en enda bock och alltid på en detalj med många. Poängen med att härleda K per bock är att slippa avgöra när schablonen råkar duga.
Räcker en beräknad utvikning för att köra produktion?
Den räcker för att skära ut ett ämne som stämmer i de allra flesta fall, och den räcker för kalkyl. Den ersätter inte en bocktabell som är intrimmad mot en specifik maskin, ett specifikt verktyg och ett specifikt material. Återfjädring, valsriktning och tjocklekstolerans ligger utanför det geometrin kan säga, och de justeringarna hör hemma på produktionsgolvet.
Skicka in en bockad detalj ni redan tillverkar och jämför er utvikta längd mot en beräkning med K-faktor per bock.
Boka en genomgång