Vad är bockning?
Bockning är det steg där den plana plåten blir en detalj med flänsar. Skärningen ger konturen. Bockningen ger formen. Utan den skillnaden är det lätt att prissätta en U-profil som om den vore en plan bricka.
I plåtindustrin sker bockning oftast i kantpress: en stämpel trycker plåten ned i en matris med en V-öppning. En robotiserad kantpress använder samma bockprincip, men roboten hanterar detaljen. Ett panelbockcenter arbetar enligt en annan princip, normalt med manipulator och bockblad, inte med stämpel och V-matris. Det som ska offereras är därför inte en bock som abstrakt begrepp, utan en konkret kedja: geometri, verktyg, kraft, maskin, tid och bemanning.
En bockad detalj bär mer än vinkeln. Den bär bocklängd, antal bockar, om verktyget måste bytas, om en person räcker för att hålla ämnet, och om någon av husets maskiner ens klarar detaljen. Det är den kedjan som avgör om offerten håller när detaljen kommer ut i produktion.
Begreppen i korthet
- Bockning
- Operationen där en plan plåt får sin form längs en eller flera bocklinjer, oftast i kantpress, panelbockare eller robotcell.
- Bockningsteknik
- Hur kraften och verktyget formar plåten. I kantpress: luftbockning, bottenbockning eller prägling. Tekniken styr radie, tonnage och hur känslig vinkeln är för återfjädring.
- Bockningstabell
- En tabell, ibland kallad bocktabell eller V-tabell, som kopplar tjocklek och material till V-öppning, ungefärlig innerradie, minsta fläns och ofta tonnage.
- Luftbockning
- Den vanligaste tekniken i kantpress. Stämpeln trycker plåten ned i V-öppningen utan att pressa den mot botten. Radien styrs främst av V-öppningen, inte av stämpelns spets.
- Robotbockning
- Kantpresscell där en robot hanterar detaljen mellan bockarna. Bockprincipen är densamma som i manuell kantpress. Den ekonomiska vinsten ligger ofta i automatiserad hantering, jämn process och låg bemanning, inte automatiskt i kortare cykeltid.
- Panelbockare
- Bockcenter som formar plåten med manipulator och bockblad, inte med stämpel och V-matris. Universalverktyg och maskinens egen hantering gör den till en annan maskintyp än kantpressen.
- Bockade detaljer
- Detaljer vars pris och ledtid styrs av bocklängd, antal bockar, verktygsbyten, hantering och om detaljen klarar husets pressar.
Bockningsteknik: tre sätt att forma samma vinkel
Bockningsteknik är inte ett varumärke. Det är valet av hur långt stämpeln går och vad som egentligen sätter vinkeln. Tre tekniker förekommer i kantpress. De ger inte samma radie, inte samma tonnage och inte samma verktygsbehov.
| Teknik | Vad som händer | När den används | Vad det kostar er |
|---|---|---|---|
| Luftbockning | Stämpeln sänker plåten ett stycke ner i V-öppningen. Kontakten sker mot matrisens skuldror, inte mot botten. | Standardvalet för de flesta bockade detaljer i tunn- och medeltjock plåt. | Lägst kraft, minst slitage, en V-öppning kan täcka flera vinklar. Kräver kompensation för återfjädring. |
| Bottenbockning | Plåten pressas ned mot matrisens sidor så att vinkeln låses mer av verktygets form. | När vinkeltoleransen är tajtare än vad luftbockning ger med tillgänglig kompensation. | Högre tonnage, mer slitage och oftast ett verktyg per vinkel. |
| Prägling | Stämpel och matris klämmer materialet så att vinkeln sätts av verktyget. Kallas också myntning. | Små detaljer med mycket hård vinkelkrav, sällan som förstahandsval i en generell kantpresscell. | Högst kraft, högst verktygsslitage, sämst ekonomi i blandad produktion. |
Tabellen scrollar i sidled på mobil.
Luftbockning är utgångspunkten i de flesta kantpresskalkyler, och det är den teknik kraftmodellen nedan gäller för. Vid luftbockning bestäms innerradien i praktiken av V-öppningen, så länge stämpeln är vassare än den radie öppningen ger. Rita en R1 i CAD och kör i en 24 mm V-öppning, och ni får inte R1. Ni får den radie verktyget ger.
Det är också därför ämnesmåttet inte kan räknas på ritningens önskade radie om produktionen kör en annan. Hur neutralaxeln och K-faktorn sedan ger utvikt längd tar vi i artikeln om K-faktor och utvikt längd enligt DIN 6935.
Så läser du en bockningstabell
En bockningstabell, ibland kallad bocktabell eller V-tabell, är beredarens snabbkarta. Den svarar på fyra frågor för en given tjocklek: vilken V-öppning ni börjar i, vilken innerradie luftbockningen ungefär ger, hur kort flänsen minst får vara, och hur mycket tonnage en meter bock kräver.
Tabellen är ett startvärde. Den är inte en standard och inte husets verktygsbibliotek. Många företag börjar kring åtta gånger tjockleken för tunnplåt och går uppåt när godset blir grövre, eftersom en för trång V-öppning driver kraften och sliter verktyget. Rostfritt, aluminium och höghållfasta stål flyttar både radiekrav och tonnage även när tjockleken är densamma.
Siffrorna nedan är ett pedagogiskt exempel för luftbockning i milt stål, inte en produktionsstandard. Innerradien är satt som ungefär V/6 och minsta fläns som ungefär 0,77 × V. Verkligt verktygsbibliotek och verktygstillverkarens data går alltid före.
| Tjocklek t (mm) | Exempel V (mm) | Ungefärlig Ri (mm) | Ungefärlig minsta fläns (mm) |
|---|---|---|---|
| 1,0 | 8 | 1,3 | 6 |
| 1,5 | 12 | 2,0 | 9 |
| 2,0 | 16 | 2,7 | 12 |
| 3,0 | 24 | 4,0 | 18 |
| 4,0 | 32 | 5,3 | 25 |
| 5,0 | 40 | 6,7 | 31 |
| 6,0 | 50 | 8,3 | 39 |
Pedagogiskt exempel för luftbockning i kantpress. Inte DIN, inte Glintifys standardvärden och inte en ersättning för era verktyg.
Så används tabellen i praktiken. Ni har en 3 mm-detalj. Tabellen pekar på 24 mm V-öppning. Finns den matrisen i huset, och är den tillräckligt lång för den längsta bocken? Ger den en fläns som fortfarande greppas av verktyget? Och klarar materialet den innerradie öppningen ger, eller måste ni upp i V och därmed ner i kraft men upp i minsta fläns?
Det sista steget är tonnaget. För luftbockning i kantpress är en vanlig approximativ modell för kraftbehov:
P [kN/m] = 1,42 · Rm · t² / V
Kraften per meter växer med draghållfastheten och med kvadraten på tjockleken, och sjunker med bredare V-öppning. Multiplicera med bocklängden i meter. En 3 mm plåt med Rm 360 MPa, bockad 800 mm i 24 mm V, ger ungefär 192 kN/m. Över 0,8 m blir det ca 153 kN, och med tio procents reserv ca 169 kN. Samma bock i ett material med Rm 700 MPa kräver närmare det dubbla. Verkliga verktygs- och maskintabeller, liksom husets validerade data, går före den generella modellen.
Plåttjockleken är en vanlig utgångspunkt för V-valet, ofta i intervallet 6-8 gånger tjockleken och ibland omkring 8x. Det är ett startvärde, inte en absolut regel. Slutligt val påverkas också av önskad innerradie, minsta fläns, material, hållfasthet, tillgängliga verktyg, tonnage och detaljgeometri.
En bockningstabell utan materialkolumn är därför ofullständig. Två 3 mm-plåtar, en i mjukt djuppressningsstål och en i höghållfast stål, kan landa i samma V-öppning och ändå kräva olika press och olika stämpel.
Vad som driver priset på bockade detaljer
Bockade detaljer blir sällan dyra för att vinkeln är 90 grader. De blir dyra för att tid, verktyg och hantering hopar sig runt vinkeln. Fem faktorer syns redan i offertunderlaget.
| Faktor | Vad som händer | Vad beredaren kan påverka |
|---|---|---|
| Antal bockar | Varje bock är en cykel. Fler bockar ger mer tid, fler omtag och oftare verktygsbyte. | Fråga om två närliggande bockar kan slås ihop, eller om samma V-öppning räcker för alla. |
| Bocklängd | Kraften skalar med längden. Den längsta bocken sätter vilken press som ens är kandidat. | Kontrollera att husets längsta kapabla press räcker, innan ni lovar leverans. |
| Verktygsbyten | Olika radier eller V-öppningar tvingar fram ställ mitt i detaljen. Stället slås ut på serien. | Standardisera radier mot det bibliotek ni faktiskt har i maskinen. |
| Hantering | En lång lätt plåt kan kräva två personer även om den väger lite. Vikten och ämnesstorleken styr bemanningen. | Titta på ämnets diagonal, inte bara vikten, innan ni sätter operatörstiden. |
| Automationsklass | Manuell press, ATC, panelbockare och robotcell har olika ställ, cykeltid och bemanning. Billigast beror på antalet. | Räkna brytpunkten för just den här ordern. Den är inte ett fast stycketal. |
Tabellen scrollar i sidled på mobil.
Därutöver ligger de geometriska riskerna: hål nära bock, kort fläns, för liten innerradie, W-bock och avlastningar som inte gör jobbet. De avgör inte bara om detaljen går att bocka, utan om offerten måste bära extra operation, omtag eller en fråga tillbaka till kunden. Den genomgången finns i nio DFM-risker i bockad plåt.
När robotbockning lönar sig
Robotbockning är en robotiserad kantpresscell: roboten griper ämnet, matar pressen och lägger ifrån sig detaljen. Bockprincipen är densamma som i manuell kantpress. V-öppning, luftbockning och bockningstabell gäller fortfarande. Det som ändras är ställ, cykeltid, hantering och hur mycket operatörstid varje detalj slukar. Ett panelbockcenter är däremot en annan maskintyp, inte en robotiserad kantpress.
Robotisering innebär inte automatiskt kortare cykeltid per detalj. På vissa detaljer kan en erfaren operatör vara snabbare, medan en automatiserad cell kan vara snabbare på andra. Den stora ekonomiska fördelen ligger ofta i automatiserad hantering, jämn process, reducerad operatörsbemanning och möjlighet till obemannad eller lågbemannad produktion. Ekonomin måste räknas på aktuell detalj och kvantitet.
| Automationsklass | Vinner när | Förlorar när |
|---|---|---|
| Manuell kantpress | Kort ställ, flexibel vid prototyper och blandade bockade detaljer, erfaren operatör kan rädda svåra omtag. | Tid och kvalitet hänger på personen. Tvåmanshantering äter snabbt marginalen. |
| Kantpress med automatisk verktygsväxling | Samma bockprincip, men ställtid och manuella verktygsbyten sjunker när detaljen kräver flera V-öppningar eller stämplar. | Vinner först när den kortare ställtiden och de automatiska bytena ger lägre kostnad för just den ordern. Maskininvesteringen sitter redan i taxan. |
| Panelbockare / bockcenter | Annan bockprincip: manipulator och bockblad, ofta universalverktyg. Maskinen hanterar plåten själv. Låg stycktid i rätt detaljfamilj. | Känslig för flänsfönster, ämnesformat, tjocklek och detaljer som inte passar maskinens arbetsområde. |
| Robotbockning | Samma bockprincip som kantpressen, men roboten hanterar detaljen. Jämn process, låg bemanning och möjlighet till extra skift. | Högre ställ och programmering. Kräver gripbar geometri och en process som faktiskt går att köra i cellen. Cykeltiden per detalj måste räknas, inte antas. |
Tabellen scrollar i sidled på mobil.
Brytpunkten är ett resultat, inte en inställning. Först sållas maskinerna som tekniskt kan tillverka detaljen. Därefter räknas ställtid, cykeltid, bemanning och maskintaxa. Total- och styckkostnad jämförs vid den aktuella kvantiteten. Två maskiner ger var sin kostnad av formen ställ delat på antalet plus tid per detalj gånger taxa. Där kurvorna korsar varandra byter den billigaste maskinen. Den ekonomiskt bästa maskinen kan därför ändras med orderkvantiteten. Inget av de talen är universellt, och robot lönar sig inte över ett fast stycketal.
Robotbockning faller ofta redan på hårda gränser, innan ekonomin ens räknas: detaljen går inte att gripa, ämnet är för stort för cellens fönster, första detaljen kräver för mycket handpåläggning, eller bockordningen tvingar fram omtag som roboten inte är programmerad för. Då är rätt beslut en manuell press, inte en hoppfull robotkalkyl.
En offert som blandar manuella tider med robotens bemanning utan att säga det blir omöjlig att försvara. Samma detalj kan vara rätt i båda cellerna, men inte till samma styckpris vid samma antal.
Så ser det ut i Geometry Viewer
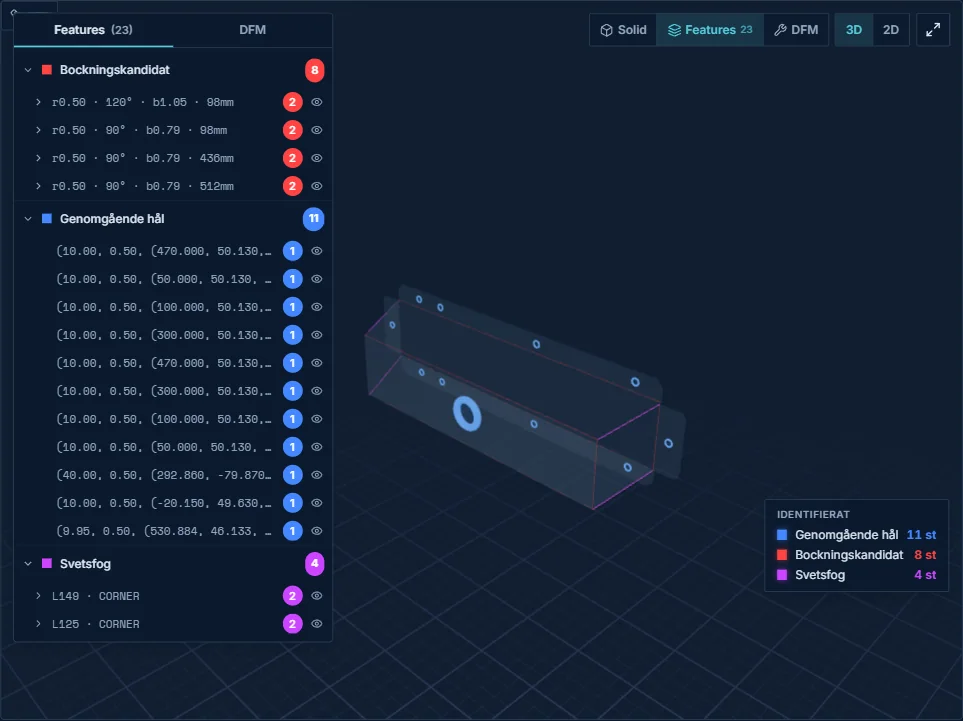
I Glintifys Geometry Viewer läses bockarna ur STEP-filen. Varje bock får längd, vinkel, innerradie, riktning och typ. Hem mellan ungefär 150 och 210 grader klassas separat, så att de inte räknas som vanliga 90-gradersbockar. Underlaget är geometriskt. En bock som bara finns som text på ritningen syns inte förrän någon lägger till den.
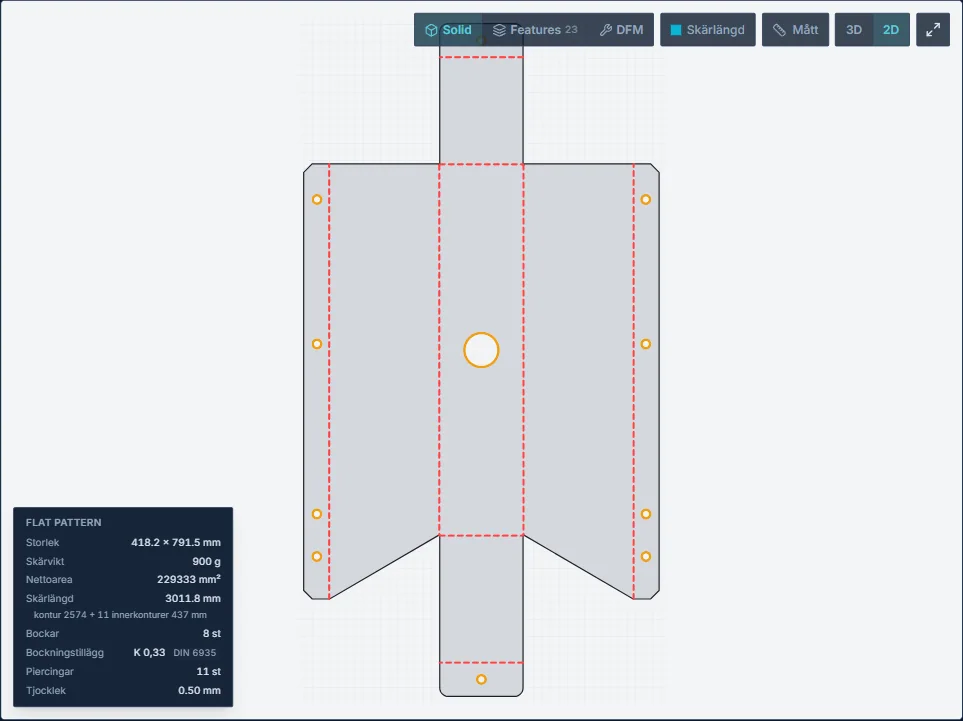
Utvecklingen ger ämnet, bocklinjerna och skärlängden. Utbredningen beräknas med en DIN 6935-baserad kompensationsmodell där bland annat förhållandet mellan innerradie och materialtjocklek ingår. För presentation kan kompensationen även uttryckas som ett ekvivalent K-värde per bock. Samma utbredning ligger bakom 2D-vyn och kalkylen, så att den skärlängd som visas inte kan glida isär från den som prissätts.
När husets verktygsbibliotek och maskinpark är ifyllda går kedjan vidare. För kantpress väljs V-öppning mot era matriser och kraften räknas per bock. DFM prövas mot era verktyg, och maskinerna rangordnas på kostnad vid just det efterfrågade antalet. Manuell press, press med automatisk verktygsväxling, panelbockare och robotiserad cell är fyra automationsklasser i samma ekonomiska val, inte fyra identiska maskintyper. Utan bibliotek beräknas V-öppningen ur ett tjockleksförhållande som startvärde och den verktygsbaserade DFM-nivån är avstängd. Priset hittas inte på.
Det är samma princip som i resten av kalkylen för bockning och i flödet för laser och bockning: CAD-filen mäts, kalkylen byggs mot era maskiner, och beredaren godkänner. Hur varje rad sedan spåras finns under priskalkyl rad för rad.
När beredaren måste titta själv
En uppmätt bocklista är ett underlag, inte ett körprogram. Flera saker avgörs fortfarande av en människa: återfjädring och vinkelkompensation mot just den chargen, valsriktning, verklig plåttjocklek mot nominell, om första detaljen ska provbockas, och om roboten faktiskt kan gripa detaljen utan att skada ytan.
Bockordning, verktygsval, kollisionskontroll och simulering kan moderna CAD/CAM-system göra automatiskt. Geometry Viewer gör inte full verktygs-, maskin- och sekvensmedveten bocksimulering i offertläget. Vägghöjd mot stämpelns arbetshöjd kan säkras som en övre gräns, men utan känd sekvens går det inte att veta vilken vägg som står upp vid sista slaget. Kollisioner, omtag och åtkomlighet bör därför behandlas som granskningspunkter. Modulen skickar inga program till maskin.
Systemet räknar. Beredaren godkänner.
Fem frågor innan ni lovar ett bockpris
- Vilken bockningsteknik är kalkylen räknad på: luftbockning, bottenbockning eller något annat?
- Om kalkylen är kantpress: vilken V-öppning, vilken stämpel och vilken minsta fläns gäller för just det här materialet och den här tjockleken?
- Räcker någon av husets pressar för den längsta bocken, kraften och ämnesformatet?
- Hur många verktygsbyten krävs, och slås stället ut på det antal kunden faktiskt frågar efter?
- Är detaljen en kandidat för robotbockning, eller tvingar hantering, grip och första-detalj tillbaka till manuell press?
Sammanfattning och nästa steg
Bockning är mer än en vinkel i offerten. Bockningstekniken avgör hur radie och kraft uppstår i kantpressen. Bockningstabellen är startkartan mot V-öppning och fläns, tills husets egna verktyg tar över. Robotbockning är en automationsklass vars ekonomi måste räknas på aktuell detalj och kvantitet. Panelbockare och robotcell är inte automatiskt rätt bara för att de finns. Bockade detaljer får rätt pris först när de måtten är synliga och någon ansvarar för det som geometrin inte kan svara på.
Vill ni se kedjan på en detalj ni redan har offererat kan ni boka en kalkylgenomgång med en STEP-fil och era egna pressar.
Vanliga frågor
Vad är bockning av plåt?
Bockning är operationen där en plan plåt formas längs en bocklinje så att flänsar, U-profiler, lådor och liknande uppstår. I de flesta företag sker det i kantpress med stämpel och V-matris. En robotcell använder samma bockprincip men hanterar detaljen automatiskt. Ett panelbockcenter arbetar med manipulator och bockblad. Priset styrs av bocklängd, antal bockar, verktyg, ställ och hur detaljen hanteras, inte av vinkeln ensam.
Vad är en bockningstabell?
En bockningstabell kopplar plåttjocklek, och ofta material, till rekommenderad V-öppning, ungefärlig innerradie, minsta fläns och ibland tonnage. Den är ett startvärde för luftbockning i kantpress. Den ersätter inte husets verktygsbibliotek eller verktygstillverkarens data, och den gäller inte automatiskt för höghållfasta stål, rostfritt eller aluminium.
Vad är skillnaden mellan luftbockning och bottenbockning?
Vid luftbockning styrs radien främst av V-öppningen och vinkeln justeras med stämpelns djup. Vid bottenbockning pressas plåten mot matrisens form så att vinkeln låses hårdare. Luftbockning tar mindre kraft och klarar flera vinklar i samma verktyg. Bottenbockning kostar mer tonnage och mer slitage, men kan hålla tajtare vinkel.
När lönar sig robotbockning?
När detaljen går att gripa och köra i cellen, och när ställ, cykeltid, bemanning och taxa ger lägre kostnad vid just det efterfrågade antalet. Robotisering ger inte automatiskt kortare cykeltid. På vissa detaljer är en erfaren operatör snabbare, på andra är cellen det. Den stora ekonomiska fördelen ligger ofta i automatiserad hantering, jämn process, lägre bemanning och möjlighet till obemannad eller lågbemannad körning.
Hur räknar man kraften vid bockning?
För luftbockning i kantpress används ofta den approximativa modellen P i kN per meter lika med 1,42 gånger draghållfastheten gånger tjockleken i kvadrat, delat med V-öppningen. Multiplicera med bocklängden i meter. Samma 3 mm-bock kan därför kräva mer än dubbla kraften om materialet byts från mjukt stål till höghållfast, även om V-öppningen är densamma. Verktygs- och maskintabeller samt husets validerade data går före den generella modellen.
Varför blir bockade detaljer dyrare än platta?
En platt detalj betalar skärning och material. En bockad detalj betalar dessutom ställ, cykeltid per bock, verktygsbyten, hantering och ibland extra granskning när flänsar, hål eller radier ligger nära gränsen. Det är därför två detaljer med samma skärlängd kan få helt olika offert.
Skicka in en STEP-fil på en bockad detalj ni redan har offererat och jämför er bockrad mot uppmätt längd, V-öppning och maskinval.
Boka en kalkylgenomgång