Wat is zetten?
Zetten is de stap waarbij de vlakke plaat een onderdeel met flenzen wordt. Snijden geeft de contour. Zetten geeft de vorm. Zonder dat onderscheid is het makkelijk om een U-profiel te prijzen alsof het een vlakke ring is.
In de plaatwerkindustrie gebeurt zetten meestal in een kantpers: een stempel drukt de plaat in een matrijs met een V-opening. Een gerobotiseerde kantpers gebruikt hetzelfde zetprincipe, maar de robot hanteert het onderdeel. Een paneelbuigcentrum werkt volgens een ander principe, normaal met manipulator en zetbladen in plaats van stempel en V-matrijs. Wat u offreert is daarom geen zetting als abstract begrip, maar een concrete keten: geometrie, gereedschap, kracht, machine, tijd en bemanning.
Een gezet onderdeel draagt meer dan de hoek. Het draagt zetlengte, aantal zettingen, of gereedschap gewisseld moet worden, of één persoon de uitslag kan hanteren, en of een machine in huis het onderdeel überhaupt aankan. Die keten bepaalt of de offerte standhoudt zodra het onderdeel in productie komt.
De begrippen in het kort
- Zetten
- De bewerking waarbij een vlakke plaat vorm krijgt langs een of meer zetlijnen, meestal in een kantpers, paneelbuiger of robotcel.
- Zettechniek
- Hoe kracht en gereedschap de plaat vormen. In de kantpers: luchtzetten, bodemzetten of coining. De techniek bepaalt radius, tonnage en hoe gevoelig de hoek is voor terugvering.
- Zettabel
- Een tabel, soms V-tabel genoemd, die dikte en materiaal koppelt aan V-opening, benaderde binnenradius, minimale flens en vaak tonnage.
- Luchtzetten
- De meest gebruikte techniek in de kantpers. De stempel drukt de plaat in de V-opening zonder deze tegen de bodem te persen. De radius wordt vooral bepaald door de V-opening, niet door de punt van de stempel.
- Robotzetten
- Kantperscel waarbij een robot het onderdeel tussen de zettingen hanteert. Het zetprincipe is hetzelfde als in een handmatige kantpers. De economische winst zit meestal in geautomatiseerde handling, een stabiel proces en lage bemanning, niet automatisch in kortere cyclustijd.
- Paneelbuiger
- Zetcentrum dat de plaat vormt met manipulator en zetbladen, niet met stempel en V-matrijs. Universeel gereedschap en machine-eigen handling maken het een ander machinetype dan de kantpers.
- Gezette onderdelen
- Onderdelen waarvan prijs en doorlooptijd worden bepaald door zetlengte, aantal zettingen, gereedschapswissels, handling en of het onderdeel op uw persen past.
Zettechniek: drie manieren om dezelfde hoek te vormen
Zettechniek is geen merk. Het is de keuze hoe ver de stempel gaat en wat de hoek werkelijk bepaalt. Drie technieken komen voor in de kantpers. Ze geven niet dezelfde radius, niet hetzelfde tonnage en niet dezelfde gereedschapsbehoefte.
| Techniek | Wat er gebeurt | Wanneer gebruikt | Wat het u kost |
|---|---|---|---|
| Luchtzetten | De stempel drukt de plaat een stuk in de V-opening. Contact vindt plaats op de schouders van de matrijs, niet op de bodem. | De standaardkeuze voor de meeste gezette onderdelen in dun en middeldik plaatwerk. | Laagste kracht, minste slijtage, één V-opening kan meerdere hoeken dekken. Vereist compensatie voor terugvering. |
| Bodemzetten | De plaat wordt tegen de flanken van de matrijs geperst zodat de hoek meer door de gereedschapsvorm wordt vastgelegd. | Wanneer de hoektolerantie strakker is dan luchtzetten met beschikbare compensatie haalt. | Hoger tonnage, meer slijtage en meestal één gereedschap per hoek. |
| Coining | Stempel en matrijs knijpen het materiaal zodat de hoek door het gereedschap wordt gezet. | Kleine onderdelen met zeer strakke hoekeisen, zelden eerste keuze in een algemene kantperscel. | Hoogste kracht, hoogste gereedschapsslijtage, slechtste economie in gemengde productie. |
De tabel scrolt zijwaarts op mobiel.
Luchtzetten is het uitgangspunt in de meeste kantperscalculaties, en het is de techniek waarvoor het krachtmodel hieronder geldt. Bij luchtzetten wordt de binnenradius in de praktijk bepaald door de V-opening, zolang de stempel scherper is dan de radius die de opening geeft. Teken een R1 in CAD en draai in een V-opening van 24 mm, dan krijgt u geen R1. U krijgt de radius die het gereedschap geeft.
Daarom kan ook de uitslagmaat niet op de gewenste radius van de tekening worden gerekend als productie een andere draait. Hoe de neutrale vezel en de K-factor vervolgens de uitgevouwen lengte geven, staat in het artikel over K-factor en uitgevouwen lengte volgens DIN 6935.
Zo leest u een zettabel
Een zettabel, soms V-tabel genoemd, is de snelkaart van de werkvoorbereider. Voor een gegeven dikte beantwoordt hij vier vragen: in welke V-opening u begint, welke binnenradius luchtzetten ongeveer geeft, hoe kort de flens minimaal mag zijn, en hoeveel tonnage één meter zetting vraagt.
De tabel is een startwaarde. Het is geen norm en niet uw gereedschapsbibliotheek. Veel bedrijven starten rond acht keer de dikte voor dun plaatwerk en gaan omhoog naarmate het materiaal zwaarder wordt, omdat een te nauwe V-opening de kracht opdrijft en het gereedschap slijt. RVS, aluminium en hogesterktestaal verschuiven zowel radiuseis als tonnage, zelfs bij dezelfde dikte.
De cijfers hieronder zijn een illustratief voorbeeld voor luchtzetten in zacht staal, geen productiestandaard. De binnenradius is gezet op ongeveer V/6 en de minimale flens op ongeveer 0,77 × V. Een echte gereedschapsbibliotheek en de data van de gereedschapsfabrikant gaan altijd voor.
| Dikte t (mm) | Voorbeeld V (mm) | Benaderde Ri (mm) | Benaderde minimale flens (mm) |
|---|---|---|---|
| 1,0 | 8 | 1,3 | 6 |
| 1,5 | 12 | 2,0 | 9 |
| 2,0 | 16 | 2,7 | 12 |
| 3,0 | 24 | 4,0 | 18 |
| 4,0 | 32 | 5,3 | 25 |
| 5,0 | 40 | 6,7 | 31 |
| 6,0 | 50 | 8,3 | 39 |
Illustratief voorbeeld voor luchtzetten in de kantpers. Geen DIN, geen standaardwaarden van Glintify en geen vervanging van uw eigen gereedschap.
Zo wordt de tabel in de praktijk gebruikt. U heeft een onderdeel van 3 mm. De tabel wijst op een V-opening van 24 mm. Heeft u die matrijs in huis, en is hij lang genoeg voor de langste zetting? Geeft hij een flens die het gereedschap nog grijpt? En verdraagt het materiaal de binnenradius die de opening geeft, of moet u omhoog in V, omlaag in kracht maar omhoog in minimale flens?
De laatste stap is het tonnage. Voor luchtzetten in de kantpers is een gangbaar benaderingsmodel voor de krachtbehoefte:
P [kN/m] = 1,42 · Rm · t² / V
De kracht per meter groeit met de treksterkte en met het kwadraat van de dikte, en daalt bij een bredere V-opening. Vermenigvuldig met de zetlengte in meters. Een plaat van 3 mm met Rm 360 MPa, over 800 mm gezet in een V van 24 mm, geeft ongeveer 192 kN/m. Over 0,8 m is dat circa 153 kN, en met tien procent reserve circa 169 kN. Dezelfde zetting in een materiaal met Rm 700 MPa vraagt bijna het dubbele. Echte gereedschaps- en machinetabellen en uw eigen gevalideerde data gaan voor op het generieke model.
De plaatdikte is een gangbaar uitgangspunt voor de V-keuze, vaak in het bereik 6-8 keer de dikte en soms rond 8x. Dat is een startwaarde, geen absolute regel. De uiteindelijke keuze wordt ook bepaald door gewenste binnenradius, minimale flens, materiaal, sterkte, beschikbaar gereedschap, tonnage en onderdeelgeometrie.
Een zettabel zonder materiaalkolom is daarom onvolledig. Twee platen van 3 mm, één in zacht dieptrekstaal en één in hogesterktestaal, kunnen op dezelfde V-opening uitkomen en toch een andere pers en een andere stempel vragen.
Wat de prijs van gezette onderdelen drijft
Gezette onderdelen worden zelden duur omdat de hoek 90 graden is. Ze worden duur omdat tijd, gereedschap en handling zich rond die hoek opstapelen. Vijf factoren zijn al zichtbaar in de offertebasis.
| Factor | Wat er gebeurt | Wat de werkvoorbereider kan beïnvloeden |
|---|---|---|
| Aantal zettingen | Elke zetting is een cyclus. Meer zettingen geven meer tijd, meer herpositioneren en vaker gereedschapswissels. | Vraag of twee naast elkaar liggende zettingen samengevoegd kunnen worden, of dezelfde V-opening voor alle volstaat. |
| Zetlengte | De kracht schaalt met de lengte. De langste zetting bepaalt welke pers überhaupt kandidaat is. | Controleer of de langste geschikte pers in huis volstaat voordat u levering toezegt. |
| Gereedschapswissels | Verschillende radii of V-openingen forceren een omstelling midden in het onderdeel. Die omstelling wordt over de serie verdeeld. | Standaardiseer radii tegen de bibliotheek die u werkelijk in de machine heeft. |
| Handling | Een lange lichte plaat kan twee personen vragen, ook al weegt hij weinig. Gewicht en uitslagformaat sturen de bemanning. | Kijk naar de diagonaal van de uitslag, niet alleen naar het gewicht, voordat u operatortijd vaststelt. |
| Automatiseringsklasse | Handmatige pers, ATC, paneelbuiger en robotcel hebben andere omsteltijd, cyclustijd en bemanning. Het goedkoopst hangt af van het aantal. | Reken het omslagpunt voor deze specifieke order. Het is geen vast stuksaantal. |
De tabel scrolt zijwaarts op mobiel.
Daarbovenop komen de geometrische risico's: gaten dicht bij een zetting, korte flenzen, te kleine binnenradius, W-zettingen en uitsparingen die hun werk niet doen. Ze bepalen niet alleen of het onderdeel gezet kan worden, maar ook of de offerte een extra bewerking, herstelwerk of een vraag terug aan de klant moet dragen. Die doorloop staat in negen DFM-risico's in gezet plaatwerk.
Wanneer robotzetten loont
Robotzetten is een gerobotiseerde kantperscel: de robot grijpt de uitslag, voedt de pers en legt het onderdeel weg. Het zetprincipe is hetzelfde als in een handmatige kantpers. V-opening, luchtzetten en de zettabel gelden nog steeds. Wat verandert zijn omstelling, cyclustijd, handling en hoeveel operatortijd elk onderdeel opslokt. Een paneelbuigcentrum is daarentegen een ander machinetype, geen gerobotiseerde kantpers.
Robotisering betekent niet automatisch een kortere cyclustijd per onderdeel. Op sommige onderdelen kan een ervaren operator sneller zijn, op andere de geautomatiseerde cel. Het grote economische voordeel zit meestal in geautomatiseerde handling, een stabiel proces, minder operatorbemanning en de mogelijkheid van onbemande of licht bemande productie. De economie moet op het actuele onderdeel en aantal worden gerekend.
| Automatiseringsklasse | Wint wanneer | Verliest wanneer |
|---|---|---|
| Handmatige kantpers | Korte omstelling, flexibel bij prototypes en gemengde gezette onderdelen, een ervaren operator redt lastig herpositioneren. | Tijd en kwaliteit hangen aan de persoon. Handling met twee personen eet de marge snel op. |
| Kantpers met automatische gereedschapswissel | Hetzelfde zetprincipe, maar omsteltijd en handmatige wissels dalen wanneer het onderdeel meerdere V-openingen of stempels vraagt. | Wint pas wanneer de kortere omstelling en automatische wissels lagere kosten geven voor die specifieke order. De machine-investering zit al in het tarief. |
| Paneelbuiger / zetcentrum | Ander zetprincipe: manipulator en zetbladen, vaak universeel gereedschap. De machine hanteert de plaat zelf. Lage stuktijd in de juiste onderdeelfamilie. | Gevoelig voor flensvenster, uitslagformaat, dikte en onderdelen die niet in het werkgebied van de machine passen. |
| Robotzetten | Hetzelfde zetprincipe als de kantpers, maar de robot hanteert het onderdeel. Stabiel proces, lage bemanning en ruimte voor extra ploegen. | Hogere omstelling en programmering. Vereist grijpbare geometrie en een proces dat werkelijk in de cel kan draaien. Cyclustijd per onderdeel moet worden gerekend, niet aangenomen. |
De tabel scrolt zijwaarts op mobiel.
Het omslagpunt is een uitkomst, geen instelling. Eerst worden de machines gefilterd die het onderdeel technisch kunnen maken. Daarna worden omsteltijd, cyclustijd, bemanning en machinetarief gerekend. Totale en stukkosten worden bij het actuele aantal vergeleken. Twee machines geven elk een kostenvorm van omstelling gedeeld door het aantal plus tijd per onderdeel maal tarief. Waar de curven elkaar kruisen, wisselt de goedkoopste machine. De economisch beste machine kan dus veranderen met de ordergrootte. Geen van die getallen is universeel, en een robot loont niet boven een vast stuksaantal.
Robotzetten valt vaak al af op harde grenzen, voordat de economie überhaupt wordt gerekend: het onderdeel is niet te grijpen, de uitslag is te groot voor het venster van de cel, het eerste onderdeel vraagt te veel handwerk, of de zetvolgorde forceert herpositioneren waarvoor de robot niet geprogrammeerd is. Dan is een handmatige pers het juiste besluit, geen hoopvolle robotcalculatie.
Een offerte die handmatige tijden met robotbemanning mengt zonder dat te zeggen, is niet te verdedigen. Hetzelfde onderdeel kan in beide cellen juist zijn, maar niet tegen dezelfde stukprijs bij hetzelfde aantal.
Zo ziet het eruit in Geometry Viewer
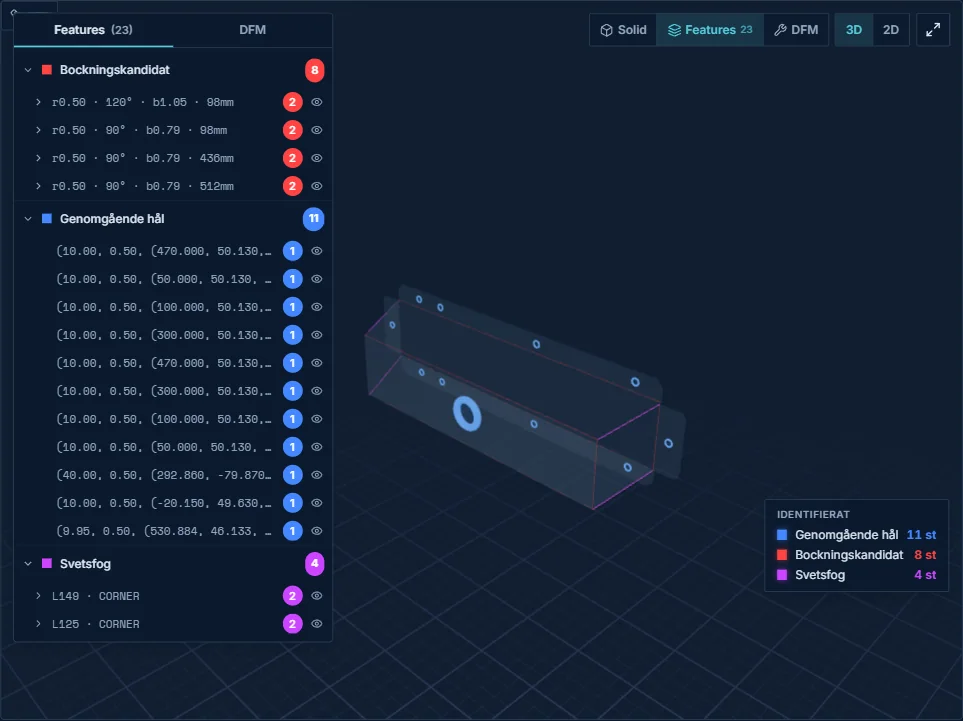
In de Geometry Viewer van Glintify worden de zettingen uit het STEP-bestand gelezen. Elke zetting krijgt lengte, hoek, binnenradius, richting en type. Zomen tussen ongeveer 150 en 210 graden worden apart geclassificeerd, zodat ze niet als gewone zettingen van 90 graden meetellen. De basis is geometrisch. Een zetting die alleen als tekst op de tekening staat, verschijnt pas als iemand hem toevoegt.
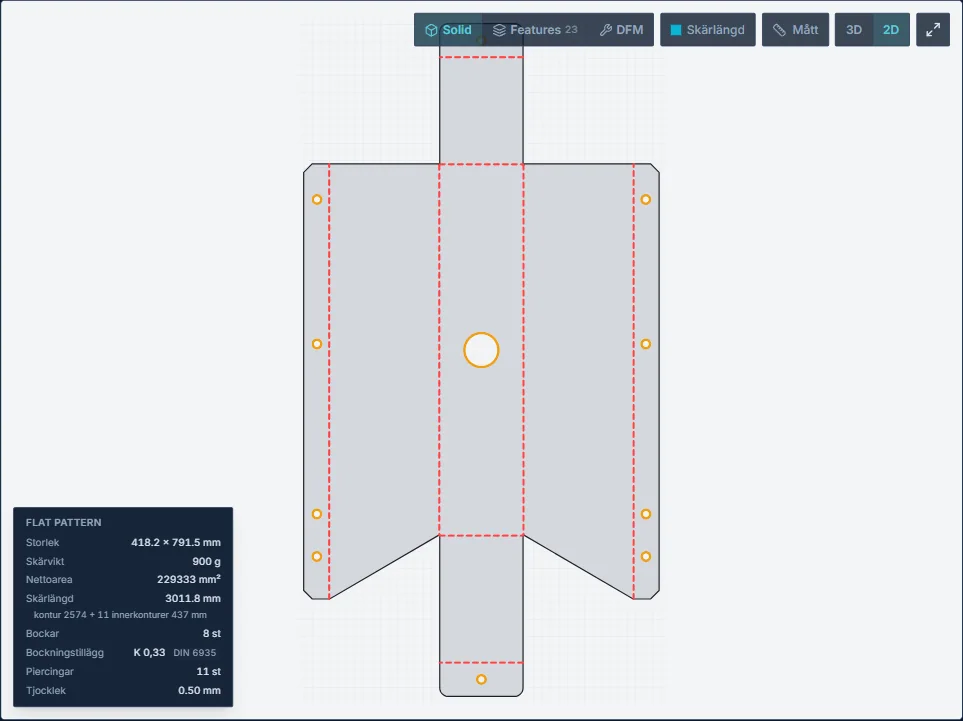
De uitslag geeft het plaatformaat, de zetlijnen en de snijlengte. De ontwikkeling wordt berekend met een op DIN 6935 gebaseerd compensatiemodel waarin onder meer de verhouding tussen binnenradius en materiaaldikte zit. Voor presentatie kan de compensatie ook worden uitgedrukt als een equivalente K-waarde per zetting. Dezelfde ontwikkeling ligt achter de 2D-weergave en de calculatie, zodat de getoonde snijlengte niet uiteen kan lopen met de geprijsde.
Zodra uw gereedschapsbibliotheek en machinepark zijn ingevuld, gaat de keten verder. Voor de kantpers wordt de V-opening tegen uw matrijzen gekozen en de kracht per zetting gerekend. DFM wordt tegen uw gereedschap getoetst en machines worden gerangschikt op kosten bij het gevraagde aantal. Handmatige pers, pers met automatische gereedschapswissel, paneelbuiger en gerobotiseerde cel zijn vier automatiseringsklassen in dezelfde economische keuze, geen vier identieke machinetypes. Zonder bibliotheek wordt de V-opening uit een dikteverhouding als startwaarde afgeleid en staat het gereedschapsgebaseerde DFM-niveau uit. De prijs wordt niet verzonnen.
Het is hetzelfde principe als in de rest van de calculatie voor zetten en in de flow voor laser en zetten: het CAD-bestand wordt gemeten, de calculatie wordt tegen uw machines opgebouwd en de werkvoorbereider keurt goed. Hoe elke regel wordt getraceerd staat onder prijscalculatie regel voor regel.
Wanneer de werkvoorbereider zelf moet kijken
Een gemeten zetlijst is een basis, geen draaiprogramma. Verschillende zaken worden nog door een mens bepaald: terugvering en hoekcompensatie voor die specifieke charge, walsrichting, werkelijke plaatdikte versus nominaal, of het eerste onderdeel proefgezet moet worden, en of de robot het onderdeel werkelijk kan grijpen zonder het oppervlak te beschadigen.
Zetvolgorde, gereedschapskeuze, botsingscontrole en simulatie kunnen moderne CAD/CAM-systemen automatisch doen. Geometry Viewer voert in offertemodus geen volledige gereedschaps-, machine- en volgordebewuste zetsimulatie uit. Wandhoogte tegen de werkhoogte van de stempel kan als bovengrens worden geborgd, maar zonder bekende volgorde is niet te weten welke wand bij de laatste slag omhoog staat. Botsingen, herpositioneren en toegankelijkheid horen daarom als beoordelingspunten behandeld te worden. De module stuurt geen programma's naar de machine.
Het systeem rekent. De werkvoorbereider keurt goed.
Vijf vragen voordat u een zetprijs toezegt
- Op welke zettechniek is de calculatie gebaseerd: luchtzetten, bodemzetten of iets anders?
- Als de calculatie kantpers is: welke V-opening, welke stempel en welke minimale flens gelden voor dit materiaal en deze dikte?
- Volstaat een van de persen in huis voor de langste zetting, de kracht en het uitslagformaat?
- Hoeveel gereedschapswissels zijn nodig, en wordt de omstelling verdeeld over het aantal dat de klant werkelijk vraagt?
- Is het onderdeel kandidaat voor robotzetten, of dwingen handling, grijpen en het eerste onderdeel terug naar een handmatige pers?
Samenvatting en volgende stap
Zetten is meer dan een hoek in de offerte. De zettechniek bepaalt hoe radius en kracht in de kantpers ontstaan. De zettabel is de startkaart naar V-opening en flens, totdat uw eigen gereedschap het overneemt. Robotzetten is een automatiseringsklasse waarvan de economie op het actuele onderdeel en aantal moet worden gerekend. Paneelbuigers en robotcellen zijn niet automatisch juist alleen omdat ze er staan. Gezette onderdelen krijgen pas de juiste prijs wanneer die maten zichtbaar zijn en iemand verantwoordelijk is voor wat de geometrie niet kan beantwoorden.
Wilt u de keten zien op een onderdeel dat u al heeft geoffreerd, dan kunt u een calculatiedoorloop boeken met een STEP-bestand en uw eigen persen.
Veelgestelde vragen
Wat is zetten van plaatwerk?
Zetten is de bewerking waarbij een vlakke plaat langs een zetlijn wordt gevormd zodat flenzen, U-profielen, kasten en dergelijke ontstaan. In de meeste bedrijven gebeurt dat in een kantpers met stempel en V-matrijs. Een robotcel gebruikt hetzelfde zetprincipe maar hanteert het onderdeel automatisch. Een paneelbuigcentrum werkt met manipulator en zetbladen. De prijs wordt bepaald door zetlengte, aantal zettingen, gereedschap, omstelling en hoe het onderdeel wordt gehanteerd, niet door de hoek alleen.
Wat is een zettabel?
Een zettabel koppelt plaatdikte, en vaak materiaal, aan een aanbevolen V-opening, benaderde binnenradius, minimale flens en soms tonnage. Het is een startwaarde voor luchtzetten in de kantpers. Hij vervangt uw gereedschapsbibliotheek of de data van de gereedschapsfabrikant niet, en geldt niet automatisch voor hogesterktestaal, RVS of aluminium.
Wat is het verschil tussen luchtzetten en bodemzetten?
Bij luchtzetten wordt de radius vooral bepaald door de V-opening en wordt de hoek met de stempeldiepte bijgesteld. Bij bodemzetten wordt de plaat tegen de vorm van de matrijs geperst zodat de hoek harder wordt vastgelegd. Luchtzetten vraagt minder kracht en dekt meerdere hoeken in hetzelfde gereedschap. Bodemzetten kost meer tonnage en meer slijtage, maar houdt een strakkere hoek.
Wanneer loont robotzetten?
Wanneer het onderdeel gegrepen en in de cel gedraaid kan worden, en wanneer omstelling, cyclustijd, bemanning en tarief bij het gevraagde aantal lagere kosten geven. Robotisering geeft niet automatisch een kortere cyclustijd. Op sommige onderdelen is een ervaren operator sneller, op andere de cel. Het grote economische voordeel zit vaak in geautomatiseerde handling, een stabiel proces, lagere bemanning en de mogelijkheid van onbemand of licht bemand draaien.
Hoe berekent u de zetkracht?
Voor luchtzetten in de kantpers wordt vaak het benaderingsmodel gebruikt: P in kN per meter is 1,42 maal de treksterkte maal de dikte in het kwadraat, gedeeld door de V-opening. Vermenigvuldig met de zetlengte in meters. Dezelfde zetting van 3 mm kan daarom meer dan het dubbele aan kracht vragen als het materiaal van zacht naar hogesterktestaal gaat, ook bij dezelfde V-opening. Gereedschaps- en machinetabellen en uw eigen gevalideerde data gaan voor op het generieke model.
Waarom zijn gezette onderdelen duurder dan vlakke?
Een vlak onderdeel betaalt snijden en materiaal. Een gezet onderdeel betaalt daarnaast omstelling, cyclustijd per zetting, gereedschapswissels, handling en soms extra beoordeling wanneer flenzen, gaten of radii dicht bij de grens liggen. Daarom kunnen twee onderdelen met dezelfde snijlengte een totaal verschillende offerte krijgen.
Stuur een STEP-bestand in van een gezet onderdeel dat u al heeft geoffreerd en vergelijk uw zetregel met gemeten lengte, V-opening en machinekeuze.
Boek een calculatiedoorloop